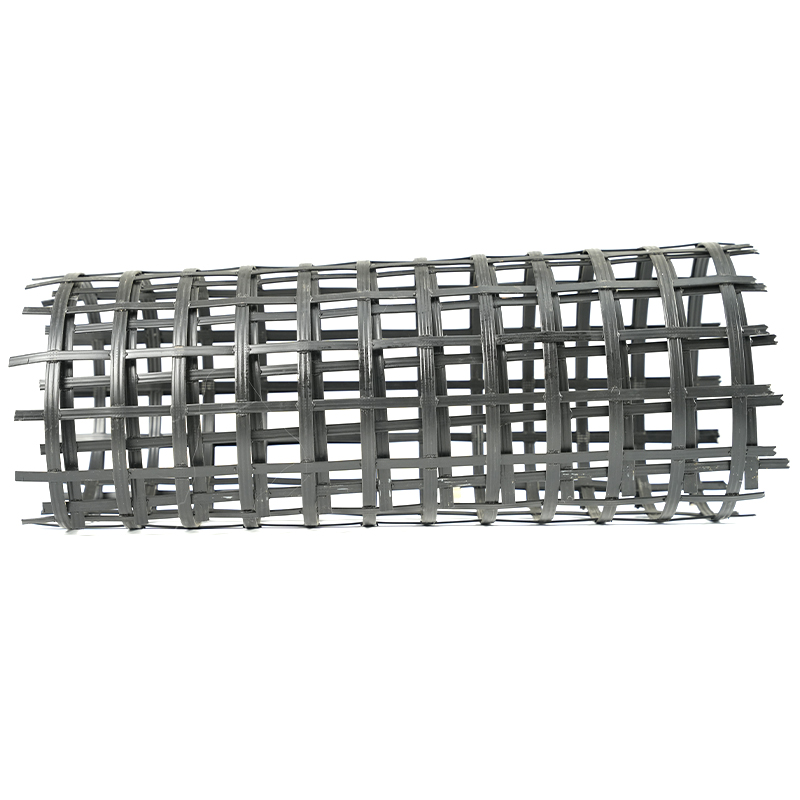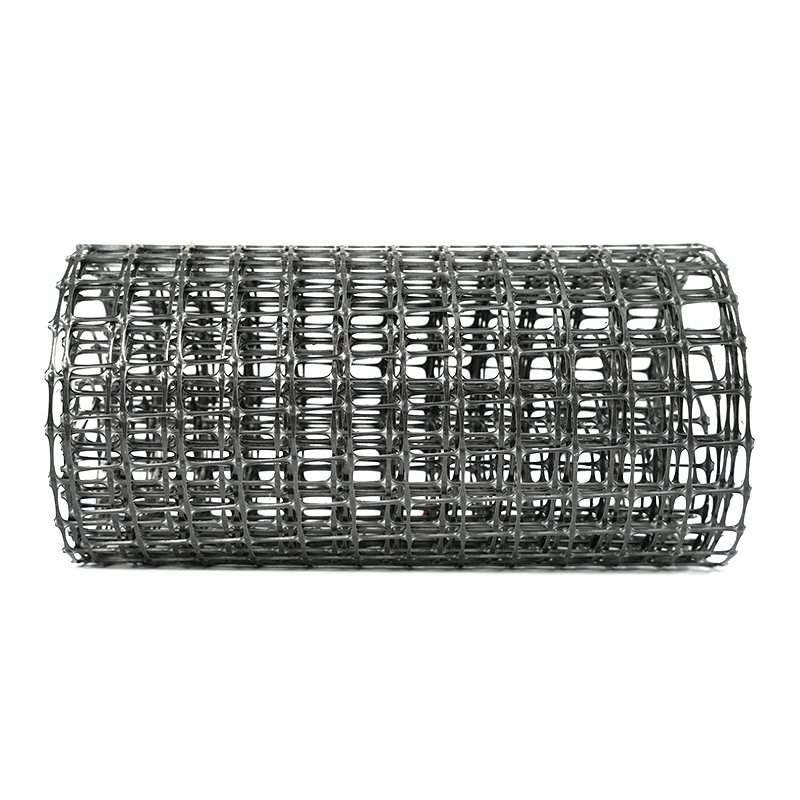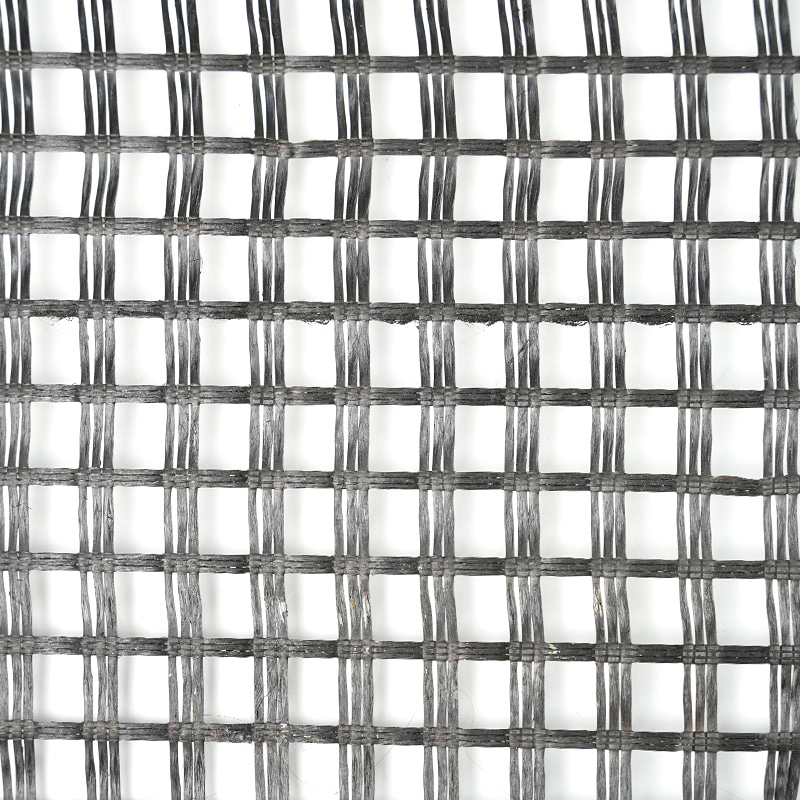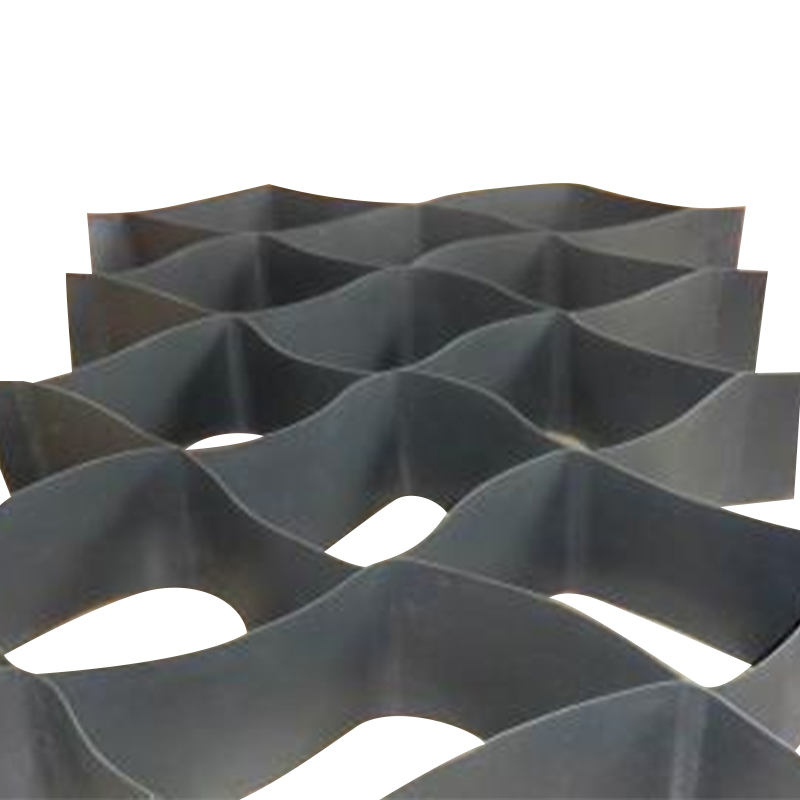

Rola geomreže ostavlja liniju glatku i ujednačenu, ali izvješće o vlačnoj čvrstoći pokazuje pad čvrstoće od 84 kN/m na rubovima do 66 kN/m u sredini, s oblicima otvora koji su iskrivljeni po širini. To je neravnomjerno istezanje u proizvodnji geomreža — nedostatak koji se skriva iza mreže normalnog izgleda i tiho slabi sve što je njome izgrađeno.
U više od dva desetljeća izgradnje i puštanja u rad geomrežnih linija, jedno praktično pravilo vrijedi: neravnomjerno istezanje gotovo nikada nije samo jedan dramatičan kvar. To je postupna neravnoteža između četiri varijable koje se mogu kontrolirati — toplinska jednolikost preko mreže, raspodjela napetosti i poravnanje valjaka, omjer izvlačenja i usklađivanje brzine te konzistencija sirovog materijala. Rješavajte probleme tim redoslijedom, mjerite prije nego što bilo što promijenite i neka vam izvješće o ispitivanju vlačne čvrstoće — a ne zvuk užeta — kaže kada je problem stvarno riješen.
Korak 1: Provjerite toplinsku ujednačenost po širini mreže
Polipropilen i polietilen izravno reagiraju na temperaturu. Razlika od 3–5°C po širini mreže mijenja orijentaciju polimernih lanaca, tako da se list drugačije crta na rubovima nego u sredini. Toplinska neravnoteža je najčešći uzrok pritužbi na neravnomjerno istezanje i na jednoosnim i na dvoosnim vodovima.
Provjerite profil grijanja kalibriranim površinskim pirometrom na pet točaka na mreži — oba ruba, obje četvrtine i središte — ne samo HMI očitanje. Zatim provjerite distribuciju zraka: začepljeni filtri, začepljene mlaznice ili oštećena izolacijska deka stvaraju hladne tragove nevidljive s upravljačke ploče. Također provjerite postoji li asimetrični rubni gubitak topline; mnogi vodovi stalno su hladniji na jednom rubu zbog istrošene brtve ili otvorenih pristupnih vrata.
Ako je profil ravan, a istezanje još uvijek neravnomjerno, prijeđite na mehaniku. Naš vodič za jednoliko zagrijavanje i istiskivanje tijekom uzdužnog rastezanja detaljnije prolazi kroz provjere grijača i ekstrudera.
Korak 2: Potvrdite ravnotežu napetosti i poravnanje valjka
S ravnim temperaturnim profilom, sljedeći sumnjivci su gradijenti napetosti. Valjak koji nije poravnat za samo 0,5 mm, istrošeni ležaj na jednoj strani ili razlika u pritisku između dva kraja istog valjka stvaraju mjerljivu razliku napetosti preko mreže — a proces istezanja je pojačava.
| Kontrolna točka | cilj | Način provjere |
|---|---|---|
| Unwind tension per end | Unutar ±3% od prosjeka | Ručni mjerač napetosti na svim krajevima |
| Pritisak stiskanja, lijeva naspram desne strane | unutar 5% | Mjerači tlaka s obje strane svakog otvora |
| Roller parallelism | ≤ 0,2 mm preko 1 m duljine valjka | Precizna libela ili laserski alat za poravnanje |
| Lanac spojnice i istrošenost ležaja | Bez vidljivog izduženja koraka | Mjerenje čeljusti preko 10 uzastopnih koraka lanca |
Izvršite ove provjere prema redovnom rasporedu - najmanje jednom mjesečno za kontinuiranu proizvodnju - i zabilježite rezultate. Problemi s napetostima i poravnanjem rijetko se pojavljuju iznenada; nakupljaju se sve dok izvješće o vlačnom stanju ne pokaže uzorak.
Korak 3: Provjerite omjer izvlačenja i podudaranje brzine
Na jednoosnoj liniji, uzdužni omjer izvlačenja jednak je brzini polijetanja podijeljenoj s brzinom napredovanja; omjer 5,5:1 znači da brzi valjci rade 5,5 puta brže od valjaka za uvlačenje. Na dvoosnoj liniji, poprečna brzina lanca mora odgovarati izlazu uzdužnog presjeka. Kada se te brzine udalje, lim se ili previše rasteže ili opušta, stvarajući nepravilne otvore i nedosljednu čvrstoću.
Provjerite stvarna očitanja brzine HMI-ja u odnosu na zadane vrijednosti umjesto da vjerujete vrijednostima zadanih vrijednosti. Enkoderi pogona pomiču se, a razlika u brzini od 1–2% između susjednih stanica za rastezanje mijenja učinkoviti omjer više nego što većina operatera očekuje. Za dvoosne linije, interakcija između uzdužnog i poprečnog istezanja zaslužuje vlastitu provjeru — naša analiza ujednačenost i točnost uzdužnog i poprečnog rastezanja pokriva uobičajene načine kvara.
| Parametar | Tolerance | Action threshold |
|---|---|---|
| Odstupanje omjera izvlačenja od zadane vrijednosti | Within 1% | Ponovno kalibrirajte pogonski koder |
| Razlika u brzini između susjednih postaja | Within 2% | Pregledajte mjenjač, spojku i pogonski lanac |
| Neusklađenost poprečnog i uzdužnog izlaza | Within 1.5% | Ponovno izračunajte zadanu vrijednost brzine lanca |
Grafikon prikazuje tipičnu korekciju: vlačne vrijednosti raštrkane između 65 i 78 kN/m po širini su se smanjile na 82–84 kN/m nakon što je popravljena neusklađenost brzine.
Na starijim ili obnovljenim prugama, mehanička tolerancija stanica za istezanje može biti previše labava bez obzira koliko ih dobro ugodili. Linija izgrađena za proces, kao što je linija za proizvodnju jednoosne vlačne geomreže, odgovara pogonskim i rastezljivim dijelovima od dizajna nadalje.
 Linija za proizvodnju jednoosne vlačne geomreže s usklađenim rastezljivim dijelovima Ova proizvodna linija integrira pogonske i rastezljive stanice od dizajna nadalje, pomažući smanjiti neravnine na starijim ili obnovljenim linijama. To je relevantno kada mehanička tolerancija ograničava kvalitetu lista. Pogledajte proizvod →
Korak 4: Isključite varijabilnost sirovina i hrane
Nosač pojačava ono što isporučuje ekstruder. Ako indeks tečenja taline varira između serija smole, ako ponovno mljevenje čini veliki udio u dodavanju ili ako se vlaga ne uklanja dosljedno, lokalna debljina ploče i čvrstoća taline se mijenjaju - a istezanje pretvara te male varijacije u vidljive neravnine.
- Držite omjer ponovnog mljevenja stabilnim i provjerenim; 20–30% je uobičajena radna gornja granica.
- Dosljedno sušite higroskopni materijal; skokovi vlage nepredvidivo mijenjaju ponašanje pri izvlačenju.
- Testirajte dolazni MFI smole po šarži i odvojenim serijama kada MFI širenje premašuje vašu specifikaciju.
- Pratite brzinu puža ekstrudera i temperaturu taline; pulsirajući izlaz stvara periodične trake debljine koje istezanje povećava.
Problemi sa sirovinama često se maskiraju kao problemi sa strojevima jer se pojavljuju u istim simptomima. Zato su provjere materijala u nizu prije nego počnete mijenjati valjke ili mijenjati brzine.
Redoslijed rješavanja problema provjeren na terenu
Po instalacijama, osnovni uzroci neravnomjernog rastezanja distribuiraju se otprilike kao što je prikazano u nastavku. Koristite ga za određivanje prioriteta u istraživanju, a ne za preskakanje mjerenja.
- Toplinska ujednačenost — 45%
- Napetost i poravnanje — 25%
- Omjer izvlačenja i brzine — 20%
- Hrana sirovina — 10%
Zatim pokrenite niz ovim redoslijedom, mijenjajući jednu po jednu varijablu:
- Zabilježite stvarne brzine, omjere izvlačenja i temperature s HMI-a; usporedite s posljednjom poznatom ispravnom postavkom procesa.
- Izmjerite temperaturu trake na pet pozicija po širini na ulazu istezanja; istražite svaki gradijent iznad 3°C.
- Provjerite pritiske stezanja i izravnavanje valjaka na valjcima za predistezanje i za istezanje.
- Izmjerite napetost pojedinačnih krajeva na kolutu ili postolju za odmotavanje; označite bilo koji kraj više od 5% iznad svojih susjeda.
- Uzmite uzorak pune širine i ispitajte vlačnu čvrstoću, istezanje i dimenzije otvora na pet položaja.
- Promijenite samo jednu varijablu - nikada temperaturu i omjer zajedno - zatim ponovno testirajte prije sljedećeg podešavanja.
- Usporedite rezultate s prethodnih deset bacanja kako biste uočili postupno odstupanje umjesto da djelujete na jednom lošem uzorku.
Provjerite popravak sa stvarnim podacima o rastezljivosti
Neravnomjerno rastezanje se popravlja samo kada to izvješće kaže. Praktično pravilo prihvatljivosti za geomrežu je varijacija vlačne čvrstoće unutar ±10% od prosjeka na pet ispitnih pozicija po širini, s istezanjem pri prekidu unutar iste trake. Specifikacije armature visokih performansi često drže ±5%.
| Parametar | Granica prihvaćanja | Izgled testa |
|---|---|---|
| Varijacija vlačne čvrstoće po širini | Unutar ±10% od prosjeka | 5 položaja: rubovi, četvrtine, centar |
| Varijacija istezanja pri prekidu | Unutar ±10% od prosjeka | Istih 5 pozicija |
| Odstupanje dijagonale otvora blende | Unutar 3% cilja | 10 otvora uzorkovanih preko role |
| Varijacija debljine | unutar 5% of average | Mikrometar na 5 pozicija |
Zbog toga je uređaj za ispitivanje rastezljivosti proizvodni alat, a ne laboratorijska naknadna misao. Namjenski stroj za čvrstoću geotekstila sa snimljenim rezultatima u više točaka daje vam podatke za potvrdu popravaka, usporedbu smjena i dokumentiranje kvalitete serije za kupce.
 Stroj za utvrđivanje čvrstoće geotekstila sa snimanjem u više točaka i računalnim upravljanjem Ovaj ispitivač rastezanja bilježi rezultate u više točaka i dinamičke krivulje, što ga čini praktičnim proizvodnim alatom za provjeru popravaka i dokumentiranje kvalitete serije. Njegov senzor visoke preciznosti podržava dosljedno mjerenje. Pogledajte proizvod →
Također pratite geometriju otvora: izmjerite dijagonalne duljine uzorka otvora preko role. Ako dijagonale odstupaju više od nekoliko posto od cilja, istezanje ostaje neravnomjerno čak i ako vrijednosti snage prođu.
Prevencija: dizajn linije i navike održavanja
Prevencija je bolja od rješavanja problema. Linije s višezonskom PID kontrolom temperature, neovisnom prilagodbom pritiska stiskanja na svakom kraju valjka, precizno brušenim valjcima i sinkroniziranim pogonima rijetko razvijaju neravnomjerno istezanje. Ove značajke su razlika između linije koja treba stalno čuvanje djece i one koja drži svoj profil rolu za rolom.
Navike održavanja jednako su važne: mjesečne provjere poravnanja, kalibrirani temperaturni senzori najmanje dva puta godišnje i neposredna pažnja na buku ležaja ili pomicanje mjerača prianjanja. Valjci, lanci i kopče koje nose mrežu kroz zonu rastezanja mehaničko su srce konopa.
Kada su sekcije za rastezanje projektirane kao integrirani sustav, problemi poput neravnomjernog istezanja bivaju osmišljeni prije nego što se proizvede prva rola. Dvosmjerna proizvodna linija za geomreže tvrtke Jiangsu Saide Machinery primjer je — dijelovi za grijanje, istezanje i pogon usklađuju se tijekom projektiranja umjesto da se spajaju zajedno na proizvodnom podu.
 Dvosmjerna proizvodna linija geomreža s integriranim grijanjem i istezanjem Ova linija spaja grijanje, rastezanje i pogonske dijelove kao integrirani sustav, smanjujući probleme s nejednakim istezanjem prije proizvodnje. Njegov dizajn uključuje poprečnu rastezljivu pećnicu i posebna učvršćenja. Pogledajte proizvod →
Često postavljana pitanja
Što je prvo provjeriti kada istezanje geomreže postane neravnomjerno?
Izmjerite temperaturni profil preko mreže na ulazu istezanja umjesto da vjerujete postavkama grijača. Temperaturni gradijenti iznad 3–5°C po širini najčešći su temeljni uzrok i treba ih eliminirati prije nego što se dotakne omjera izvlačenja ili brzina.
Kolika je varijacija vlačne čvrstoće po širini prihvatljiva?
Za većinu specifikacija geomreža, ±10% prosječne vlačne čvrstoće na pet ispitnih pozicija je praktična granica. Projekti ojačanja visokih performansi često zahtijevaju ±5%.
Trebam li prvo podesiti temperaturu ili omjer izvlačenja?
Prvo temperatura. Ponašanje polimera pri izvlačenju vrlo je osjetljivo na temperaturu, tako da hladna pruga od 3°C mijenja lokalno istezanje više nego mala prilagodba omjera. Promjena omjera dok postoji toplinska neravnoteža obično prikriva pravi uzrok.
Zašto su rubovi moje geomreže uvijek tanji od središta?
Stanjivanje rubova obično ukazuje na brže hlađenje ili veću lokalnu napetost na rubovima tijekom uzdužnog rastezanja, ponekad u kombinaciji s omjerom izvlačenja koji je preagresivan za stvarnu temperaturu ruba. Provjerite izlaz grijača ruba, zrak za hlađenje ruba i tlak stiskanja ruba.
Može li neravnomjerno rastezanje utjecati na dugoročne performanse geomreže na terenu?
Da. Pod rastegnute zone zadržavaju nižu molekularnu orijentaciju i slabiju otpornost na puzanje pod trajnim opterećenjima; prenapregnute zone postaju krte i lako se oštećuju tijekom rukovanja. Nepravilna geometrija otvora također čini spajanje tla i preklapanje manje predvidljivim.
Zaključak: izmjerite, prilagodite, provjerite
Neravnomjerno istezanje u proizvodnji geomreža rješivo je ako nagađanja zamijenite mjerenjima. Toplinski profil, ravnoteža napetosti, omjer izvlačenja i usklađivanje brzine te konzistencija sirovog materijala pokrivaju gotovo svaki slučaj na koji ćete naići. Izgradite rutinu provjere, vodite evidenciju i obučite operatere da čitaju izvješće o vlačnom stanju jednako pažljivo kao što čitaju prikaz linije.