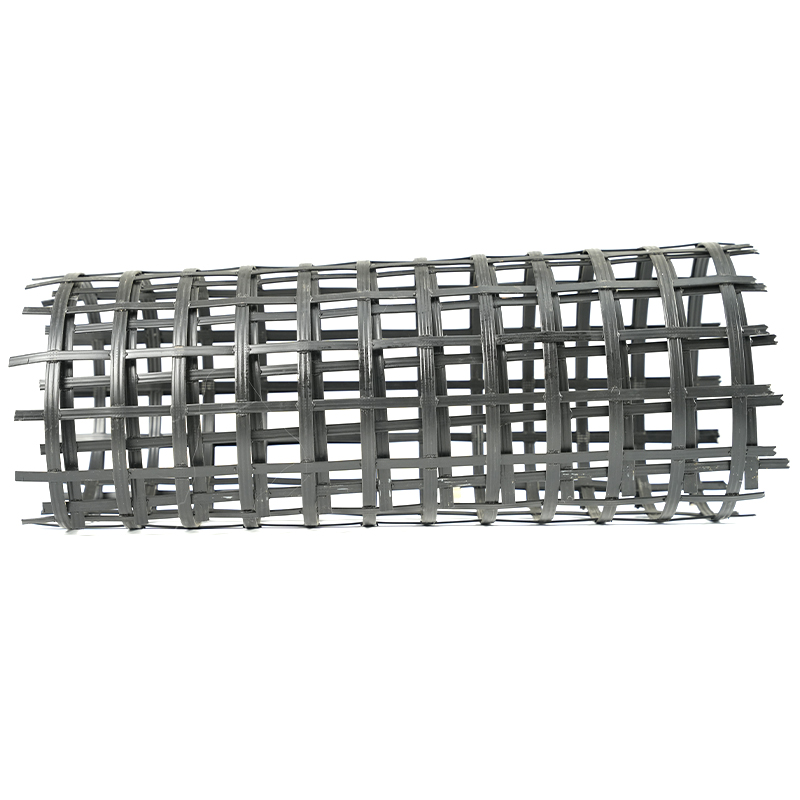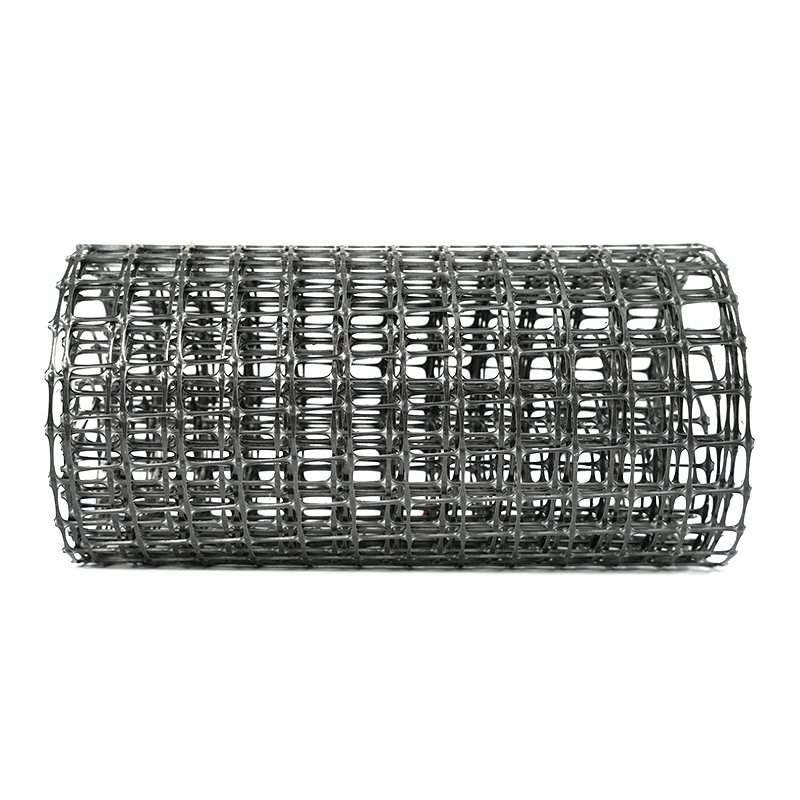

Voditelj proizvodnje nedavno je kontaktirao naš inženjerski tim s problemom: dva tjedna proizvodnje geomreže prošla su vizualni pregled, a laboratorijska vlačna ispitivanja bila su 15-20% ispod certificirane specifikacije. Ništa se u receptu nije promijenilo, osim jednog parametra — temperatura bačve ekstrudera snižena je za 8°C kako bi se smanjili troškovi energije. Ta mala prilagodba bila je dovoljna da preoblikuje unutarnju strukturu polimera i smanji konačnu vlačnu čvrstoću svake role proizvedene u tom razdoblju.
Kratki odgovor na to kako temperatura ekstruzije utječe na vlačnu čvrstoću geomreže je sljedeći: temperatura ekstruzije kontrolira molekularnu orijentaciju, kristalnost i toplinsku degradaciju tijekom obrade, tako da postavlja gornju granicu za čvrstoću koju naknadno istezanje i hlađenje mogu zaključati u materijalu. Ovaj članak objašnjava zašto dolazi do tog učinka, koji su temperaturni rasponi praktični za uobičajene smole i što bi proizvodni timovi trebali nadzirati kako bi vlačna čvrstoća bila predvidljiva.
Zašto temperatura ekstruzije zaslužuje pozornost u proizvodnji geomreža
Vlačna čvrstoća geomreže ne stvara se samo u fazi istezanja; uvelike je predodređen kvalitetom ekstrudiranog lima. Tijekom ekstruzije, talina polimera prima toplinsku energiju koja određuje koliko se smola potpuno otopi, koliko ravnomjerno teče kroz matricu i kako materijal reagira na operaciju izvlačenja koja slijedi.
Zaključak dolazi na prvom mjestu: ako je temperatura ekstruzije pogrešna, nikakva količina rastezanja ne vraća izgubljenu čvrstoću. Kada je talina prehladna, polimer ne postiže potpuno homogeno tečno stanje, ostavljajući neotopljene kristalne ostatke koji djeluju kao slabe točke. Kada je talina prevruća, toplinska degradacija počinje prekidati dugačke molekularne lance. Oba učinka smanjuju orijentacijski potencijal materijala i pokazuju se u vlačnom ispitivanju kao manje vršno opterećenje i veće istezanje pri prekidu.
Stabilnost temperature važna je isto koliko i postavljena vrijednost. Dobro dizajnirana linija za proizvodnju jednoosne vlačne geomreže prati temperaturu taline u nekoliko zona duž bačve i matrice, jer je ujednačen toplinski profil preduvjet za dosljednu geometriju rebra i učinkovitost spoja.
 Linija za proizvodnju jednoosne vlačne geomreže s praćenjem temperature taline Ova proizvodna linija je istaknuta za timove za nabavu usmjerene na kontrolu toplinskog profila. Njegov nadzor temperature u više zona osigurava konzistentnu geometriju rebara i učinkovitost spoja, izravno rješavajući pitanja stabilnosti temperature iznesena u obližnjoj raspravi. Pogledajte proizvod →
Kako temperatura mijenja ponašanje polimera prije rastezanja
Polipropilen (PP) i polietilen visoke gustoće (HDPE) najčešće su smole u ekstrudiranim geomrežama. Oba su polukristalna, a njihov odgovor na temperaturu ekstruzije objašnjava većinu varijacija u čvrstoći gotovih proizvoda.
Kristalnost i molekularna orijentacija
Kada rastaljeni lim napusti matricu, polimerni se lanci počinju organizirati u kristalne domene. Veličina i raspodjela ovih domena ovise o tome koliko topline ostaje u materijalu. Ako je temperatura ekstruzije preniska, nepotpuno otopljena područja prežive i postanu točke koncentracije naprezanja tijekom istezanja. Ako je previsok, lanci ostaju opušteni predugo i opiru se poravnanju koje je potrebno geomreži visoke rastezanja. Gubitak orijentacije pojavljuje se izravno kao niža vlačna čvrstoća u uzdužnom i poprečnom smjeru.
Protok taline i tlak u kalupu
Viskoznost taline pada kako temperatura raste. Viša temperatura taljenja snižava tlak matrice i proizvodi tekućinu koja se lakše izvlači — do određene točke. Nakon te točke, lim gubi dimenzionalnu stabilnost, savija se i razvija varijacije debljine. Niža temperatura podiže viskoznost i tlak u kalupu, što može stvoriti tragove tečenja, rubne valove i lokalizirane koncentracije naprezanja. Budući da konačnu čvrstoću izvučene geomreže nose usmjereni molekularni lanci u rebrima, svaki diskontinuitet u ekstrudiranom listu postaje slaba točka pod opterećenjem. Zato je kontrola temperature usko povezana s jednoliko zagrijavanje i istiskivanje tijekom procesa uzdužnog istezanja .
Preporučeni temperaturni rasponi ekstruzije za uobičajene smole
Tablica u nastavku navodi tipične temperaturne okvire bačve i matrice za uobičajene smole za geomreže. One su polazišta, a ne apsolutne vrijednosti; točan raspon ovisi o vrsti smole, paketu aditiva, brzini linije i debljini lista.
| Smola | Temperatura bačve (°C) | Temperatura kalupa (°C) | Uočeni učinak na vlačnu čvrstoću |
|---|---|---|---|
| PP homopolimer | 200-230 (prikaz, ostalo). | 210-225 (prikaz, ostalo). | Najbolja čvrstoća blizu 215-225°C; jasan pad ispod 195°C ili iznad 245°C |
| HDPE | 180-210 (prikaz, stručni). | 185-200 (prikaz, ostalo). | Najbolja orijentacija na 190-205°C; pregrijavanje smanjuje molekularnu masu |
| PET (smola geomreža presvučena ili ojačana staklenim vlaknima) | 260-290 (prikaz, ostalo). | 270-285 (prikaz, ostalo). | Uski prozor; i preniske i previsoke temperature povećavaju krtost |
PET se pojavljuje u određenim procesima geomreža s premazom ili staklenim vlaknima, a njegov temperaturni raspon je znatno uži. Tamo je precizna kontrola još kritičnija, jer razlika između najveće i prihvatljive vlačne čvrstoće može biti manja od 10°C.
Procesni prozor: Što se događa kada temperatura odstupa
Odnos između temperature ekstruzije i konačne vlačne čvrstoće geomreže slijedi šiljastu krivulju. Grafikon u nastavku prikazuje reprezentativni uzorak polipropilenske jednoosne geomreže, izražen kao postotak maksimalne čvrstoće postignute u seriji ispitivanja.
Reprezentativni odgovor na vlačnu čvrstoću PP jednoosne geomreže preko temperatura ekstruzije.
Ispod donjeg ruba optimalnog prozora lim je podtopljen. To se pojavljuje kao površinska hrapavost, povišeni tlak kalupa i povremena rezonanca izvlačenja — nestabilna oscilacija u debljini lima koja stvara izmjenična debela i tanka poprečna rebra. Vlačna čvrstoća u smjeru stroja može varirati za 20% ili više od valjka do valjka.
Iznad optimalnog prozora dominira toplinska degradacija. Raskid lanca smanjuje prosječnu molekularnu težinu. Lim može izgledati glatko i sjajno, ali vlačna čvrstoća i otpornost na puzanje opadaju, spojne točke postaju lomljivije, a dugoročna projektirana čvrstoća - vrijednost koju inženjeri koriste za zidove i kosine - opada brže od kratkoročne vršne čvrstoće.
 Dvosmjerna proizvodna linija geomreža s uzdužnim i poprečnim rastezanjem Ova je oprema relevantna kada se uspoređuju toplinski utjecaji na vlačnu čvrstoću. Uključuje prešu za probijanje, razvlačenje u više valjaka i peć za poprečno istezanje s izmjenjivačima topline, podupirući raspravu o tome kako uvjeti obrade utječu na performanse PP i HDPE geomreže. Pogledajte proizvod →
Posljedice snage na prvi pogled
Donja trakasta dijagrama uspoređuje tipično zadržavanje vlačne čvrstoće PP i HDPE geomreža proizvedenih ekstruzijom na nižim temperaturama, optimalnim i ekstruzijama na visokim temperaturama.
Zadržavanje relativne vlačne čvrstoće, s optimalnim temperaturnim ciklusom postavljenim na 100%.
Dva su zaključka važna za dnevnu proizvodnju. Prvo, kazna za prenisku temperaturu obično je veća od kazne za previsoku temperaturu za PP, zbog čega su prilagodbe za uštedu energije rizične. Drugo, oba polimera gube snagu u krajnostima, ali iz različitih razloga: jedan zbog nepotpunog taljenja, drugi zbog molekularne degradacije.
| Stanje | Vlačna čvrstoća | Istezanje pri prekidu | Tipični proizvodni znakovi |
|---|---|---|---|
| Podtemperature | Sniženo 15-30% | Često povećana | Visoki pritisak matrice, grubi rubovi, tragovi tečenja |
| Optimalni raspon | Maksimalno za smolu | Zadovoljava specifikaciju | Stabilan list, ravnomjerni otvori, stabilna brzina linije |
| Prekomjerna temperaturaerature | Sniženo 10-25% | Smanjeno, krhko ponašanje | Die slini, lagana diskoloracija, dim u visokoj količini |
Budući da se znakovi mogu preklapati s varijacijama sirovina, pouzdan način za odvajanje uzroka je zabilježiti temperaturu taline na matrici za svaku proizvodnu seriju i usporediti je s rezultatom vlačnog ispitivanja. Ovo je standardna praksa u kontrola kvalitete proizvoda na liniji za proizvodnju jednoosne vlačne geomreže , i hvata pomicanje temperature mnogo prije nego što to postane pritužba kupaca.
Praktične mjere za timove za proizvodnju i nabavu
Najčešći uzroci vlačne čvrstoće geomreže koja nije u skladu s specifikacijama u postrojenjima za izvlačenje ekstruzijom prikazani su u nastavku. Temperaturna devijacija prednjači na popisu, što je dobra vijest: ona je ujedno i faktor koji se najviše može kontrolirati.
- Temperaturno odstupanje 38%
- Varijacija sirovina 22%
- Pogreška omjera rastezanja 18%
- Nedosljednost hlađenja 14%
- Drugi uzroci 8%
Za proizvodne timove, tri akcije imaju najveći povrat:
- Ugradite senzore temperature taline na matricu i usporedite očitanja sa zadanim točkama bačve.
- Održavajte kontrolnu tablicu vlačne čvrstoće u odnosu na temperaturu ekstruzije umjesto podešavanja temperature radi uštede energije.
- Ponovno potvrdite temperaturni okvir svaki put kada se uvede nova serija smole ili dobavljač.
Za timove za nabavu koji ocjenjuju proizvodnu liniju geomreže, raspitajte se o preciznosti kontrole temperature, višezonskim PID postavkama, raspodjeli zona grijanja na matrici i dokumentiranim testovima ujednačenosti temperature. Konac koji ne može držati postavljenu temperaturu unutar uskog pojasa proizvest će nedosljednu vlačnu čvrstoću od role do role. Zbog toga se naša jednosmjerna rastezljiva plastična geomreža proizvodi pod strogo nadziranim temperaturnim uvjetima taljenja.
 Jednosmjerna rastezljiva plastična geomreža s čvrstom kontrolom temperature taljenja Ovaj proizvod primjer je važnosti uske kontrole temperature tijekom ekstruzije, budući da njegova proizvodnja koristi nadzirane temperature taline. Korisno je za inženjere koji procjenjuju konzistentnost i dugotrajnu čvrstoću geomreže, nadopunjujući praktične savjete za ekstruziju prozora koji se nalaze u blizini. Pogledajte proizvod →
Često postavljana pitanja o temperaturi ekstruzije i čvrstoći geomreže
Koja je optimalna temperatura ekstruzije za polipropilensku geomrežu?
Za većinu PP homopolimernih geomrežnih smola, praktični prozor ekstruzije je 200-230°C, s najvećom vlačnom čvrstoćom koja se obično postiže blizu 215-225°C. Potvrdite raspon kod dobavljača smole i prilagodite brzinu linije, debljinu lista i omjer izvlačenja gotovog proizvoda.
Može li temperatura ekstruzije biti previsoka čak i ako geomreža izgleda normalno?
Da. Toplinska degradacija počinje prije nego što se pojavi vidljiva promjena boje. Najpouzdaniji način otkrivanja je usporedba vlačne čvrstoće, istezanja pri prekidu i učinkovitosti spoja s osnovnom linijom proizvedenom na nešto nižoj temperaturi.
Kako temperatura ekstruzije utječe na istezanje pri prekidu?
Ekstruzija pri niskim temperaturama ostavlja materijal loše orijentiranim, što ima tendenciju povećanja istezanja pri prekidu. Ekstruzija na visokoj temperaturi skraćuje molekularne lance i smanjuje istezanje, čineći geomrežu lomljivom. Oba uvjeta udaljavaju proizvod od specifikacije.
Trebam li ponovno postaviti temperaturu prilikom promjene dobavljača smole?
Da. Čak i kada je naziv vrste smole isti, indeks tečenja taline i paket toplinskog stabilizatora mogu se razlikovati. Provedite mala ispitivanja u rasponu temperatura prije pune proizvodnje kako biste pronašli novi optimum.