
Kada uspoređujete tehničke specifikacije za opremu za proizvodnju geomreža, razina automatizacije često je navedena kao jedan redak na dnu podatkovne tablice. Ipak, u praksi, on određuje više od bilo kojeg pojedinačnog mehaničkog parametra koliko će dosljedno vaše postrojenje raditi, koliko brzo možete odgovoriti na varijacije materijala i koliki će biti vaš pravi operativni trošak po toni tijekom pet godina.
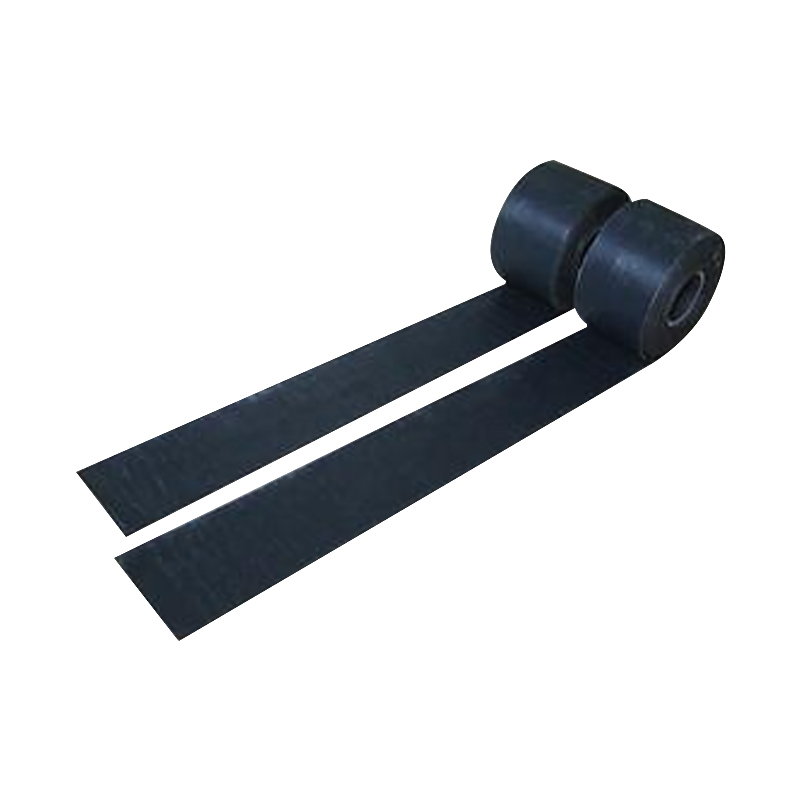
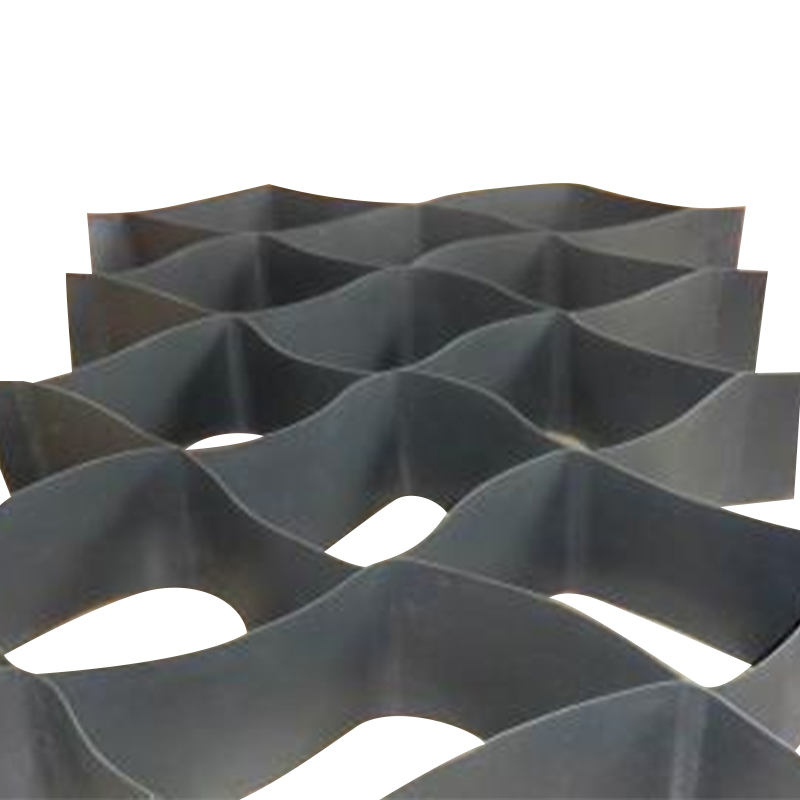
Razina automatizacije u modernoj opremi za proizvodnju geomreža može se podijeliti na četiri djelotvorna sloja: upravljačka jezgra i pogonska arhitektura, stabilnost procesa i regulacija zatvorene petlje, integracija podataka za sljedivost kvalitete i operatersko sučelje za svakodnevnu učinkovitost. Svaki sloj izravno utječe na izlaznu kvalitetu proizvoda kao što su  Dvosmjerna proizvodna linija geomreža s PLC-om i servo pogonom Ova linija integrira upravljačku jezgru temeljenu na PLC-u i servo pogone za preciznu kontrolu brzine i položaja dodavanja, grijanja, rastezanja, hlađenja i namotavanja, tvoreći temelj automatizacije za višeslojnu stabilnost procesa. Pogledajte proizvod → i
 Proizvodna linija jednoosne vlačne geomreže s automatiziranom kontrolom Kao dvosmjerni pandan, ova linija koristi arhitekturu PLC-a i servo pogona za upravljanje sekvencijalnim operacijama istezanja, osiguravajući točnu kontrolu brzine i napetosti za visokokvalitetni izlaz jednoosne geomreže. Pogledajte proizvod → .
1. Kontrolna jezgra i pogonska arhitektura – temelj automatizacije
Središnji kontroler upravlja svakom uzastopnom akcijom na liniji: hranjenje, grijanje, istezanje, hlađenje i namatanje. U modernoj opremi za geomreže, upravljanje temeljeno na PLC-u sa servo pogonima osnovna je linija industrije. Programabilni logički kontroler (PLC) obrađuje povratne informacije senzora i izdaje naredbe servo motorima koji pokreću valjke, stezaljke i mehanizme za pomicanje s preciznom kontrolom brzine i položaja.
Pouzdanost PLC platforme važna je za dostupnost rezervnih dijelova i dugoročnu podršku. Marke industrijskih standarda osiguravaju da u slučaju kvara modula možete pronaći zamjenu bez ponovnog projektiranja cijelog upravljačkog ormara. Servo pogoni, za razliku od pretvarača frekvencije s indukcijskim motorima, pružaju bolju kontrolu momenta pri malim brzinama i brži odgovor na promjene opterećenja, što je kritično tijekom faze rastezanja gdje čak i 1 % odstupanja brzine može promijeniti produljenje proizvoda.
Što tražiti u pogonskom hardveru
Linija opremljena servo pogonima koji rade na digitalnoj komunikacijskoj mreži kao što je EtherCAT ili Profinet postići će vremena ciklusa ispod 1 ms između očitanja senzora i naredbe aktuatora. Ova razina odziva izravno se pretvara u ujednačenu širinu i debljinu otvora preko cijele ploče.
2. Stabilnost procesa i regulacija zatvorene petlje
Razina automatizacije ne odnosi se na to koliko zaslona ima ploča, već na to koliko se procesnih varijabli automatski održava bez intervencije operatera. U rastezanju geomreže, ključne varijable su temperatura u zoni grijanja, omjer rastezanja i brzina rastezanja.
Upravljanje zatvorenom petljom znači da svaka zona infracrvenog grijača ili grijača vrućeg zraka ima vlastiti termoelement koji se vraća na PID regulator unutar PLC-a. Ako se brzina dodavanja materijala promijeni ili temperatura okoline padne, regulator prilagođava snagu grijanja u stvarnom vremenu kako bi polimer zadržao unutar svog optimalnog prozora za oblikovanje — obično ±2 °C za polipropilen i ±3 °C za polietilen.
Slično tome, omjer rastezanja treba održavati petljom sile ili položaja. Mehanizam istezanja konstantnog naprezanja koji koristi servo pogonjene valjke s povratnom spregom kodera može zadržati omjer izvlačenja unutar ±0,5 %, što je razlika između geomreže koja ispunjava zahtjeve ASTM D6637 za vlačnost i one koja ne prolazi kontrolu kvalitete.
| Parametar procesa | Ručna/poluautomatizirana linija | Moderna potpuno automatizirana linija |
|---|---|---|
| Tolerancija temperature zone grijanja | ±5 °C | ±2 °C |
| Točnost omjera uzdužnog rastezanja | ±1,5 % | ±0,5 % |
| Kašnjenje sinkronizacije poprečnog rastezanja | 0,3–0,5 s | < 0,05 s |
| Fluktuacija napetosti mreže (tijekom namotavanja) | ±10 % | ±3 % |
Praktična posljedica je da potpuno automatizirana linija može raditi satima na ciljanoj vlačnoj čvrstoći s manje od 2 % varijacija između valjaka, dok linija samo s kontrolom otvorene petlje može zahtijevati česta podešavanja i proizvoditi više otpada tijekom promjene ili prijelaza kvalitete materijala.
3. Integracija podataka i sljedivost kvalitete
Suvremena oprema za proizvodnju geomreža sve više uključuje sustav prikupljanja podataka koji bilježi svaku seriju: profil temperature taline, krivulje sile istezanja, brzinu linije i konačnu težinu role. Ovi se podaci mogu izvesti u MES (Manufacturing Execution System) na razini tvornice ili jednostavno pohraniti lokalno radi sljedivosti.
Za proizvođača koji isporučuje geomreže za infrastrukturne projekte gdje certifikati moraju pratiti svaku pošiljku, mogućnost izrade strojno generiranog izvješća za svaku rolu više je od pogodnosti — to je zahtjev usklađenosti. Razina automatizacije ovdje se mjeri time koliko se podatkovnih točaka automatski bilježi u odnosu na ručno unesene. Sustav koji svakih 5 sekundi proizvodnje označava vremenskim vrijednostima procesa pruža granularnost potrebnu za analizu uzroka kada serija odstupa od specifikacije.
Uobičajene podatkovne točke koje prate automatizirane linije
- Brzina valjka (m/min) i kumulativna duljina
- Temperature zone grijanja (zona 1 do zone 6 ili više)
- Omjer rastezanja u smjeru stroja (MD) i poprečnom smjeru (TD)
- Temperatura rashladne vode i brzina protoka
- Konačna težina role i napetost namotavanja
Kada su podaci integrirani s upravljačkom pločom operatera, vidljivost se proteže na OEE (ukupna učinkovitost opreme) u stvarnom vremenu. To upraviteljima pogona omogućuje da odmah identificiraju usporavanja ili odbijanja umjesto da ih otkrivaju na kraju smjene.
4. Operatersko sučelje i jednostavnost korištenja
Često podcijenjen aspekt automatizacije je koliko sučelje smanjuje ljudske pogreške. Dobro dizajnirano HMI (Human-Machine Interface) trebalo bi prikazati status proizvodnje u jednom pogledu: zeleno za normalan rad, žuto za upozorenje blizu kontrolne granice i crveno za odstupanje koje zahtijeva djelovanje.
Upravljanje receptima praktičan je primjer. Na modernoj liniji operater može učitati pohranjeni recept za određeni proizvod — recimo, dvosmjernu geomrežu od 50 kN/m — a PLC automatski postavlja sve temperature zona, brzine istezanja i parametre namotavanja. Time se eliminira rizik pogrešaka pri ručnom unosu i smanjuje vrijeme prebacivanja s 45 minuta na ispod 10 minuta.
Podsjetnici za održavanje su još jedan sloj. Kontrolni sustav može pratiti radne sate za ležajeve, mjenjače i zaslone te prikazati alarm za preventivno održavanje na temelju stvarne upotrebe, a ne kalendarskih intervala.
Za opremu kao što je  Stroj za drobilicu plastike za teške uvjete rada s naprednim Z-rezanjem S rotorom za rezanje u obliku slova Z, šasijom koja se može otvoriti i robusnom konstrukcijom, ova drobilica minimalizira vrijeme zastoja i održavanje; uparen s automatiziranom dijagnostikom, povećava vrijeme rada linije u aplikacijama za oporabu materijala. Pogledajte proizvod → koristi se u oporabi materijala, jednostavno sučelje na dodirnom zaslonu s dijagnostikom kvarova pomaže operateru u kabini ukloniti male zastoje bez pozivanja električara, što izravno poboljšava vrijeme neprekidnog rada linije.
Usporedba poluautomatiziranih i potpuno automatiziranih operativnih zahtjeva
- Poluautomatizirana linija: Operater ručno postavlja snagu grupe grijača, podešava razmak valjka za rastezanje pomoću ručnog kotača i bilježi proizvodne zapisnike na papiru.
- Potpuno automatizirana linija: Operater učitava recept, prati status na ekranu i potvrđuje upozorenja. PLC upravlja svim prilagodbama tijekom normalnog rada.
Često postavljana pitanja
Znači li veća automatizacija uvijek veće troškove?
Početni kapitalni izdaci su veći, ali ukupni trošak vlasništva tijekom pet godina često je niži zbog smanjenog otpada, manjeg zastoja i nižeg troška rada po toni. Za liniju koja radi u tri smjene, razdoblje povrata za potpunu nadogradnju automatizacije obično je između 12 i 18 mjeseci.
Može li se postojeća poluautomatizirana linija naknadno opremiti s većom automatizacijom?
Da, ovisno o mehaničkom stanju. Naknadna ugradnja novog PLC-a, servo pogona i HMI-ja je uobičajena. Mehanički dijelovi — kao što su valjci pokretani lancem — možda će trebati ažurirati kako bi se postigla preciznost potrebna za upravljanje zatvorenom petljom.
Koja je razina automatizacije dovoljna za novog proizvođača?
Linija kontrolirana PLC-om s najmanje dvije servo pogonjene osi (jedna za napajanje, jedna za namatanje) i PID regulacija temperature je praktična polazna točka. Potpuna automatizacija s bilježenjem podataka može se postupno uvoditi kako rastu obujam proizvodnje i zahtjevi za kvalitetom.
Za ponijeti: usklađivanje razine automatizacije s vašim proizvodnim ciljevima
Razina automatizacije opreme za proizvodnju geomreža nije fiksna specifikacija — to je alat koji bi trebao odgovarati vašem miksu proizvoda, razini radne vještine i očekivanjima tržišne kvalitete. Za robne geomreže sa standardnim specifikacijama, poluautomatizirana linija s pouzdanom PLC kontrolom i servo pogonima može biti dovoljna. Za specijalizirane proizvode kod kojih su tolerancije na vlačnu čvrstoću i istezanje male, potpuna automatizacija s regulacijom zatvorene petlje i sljedivost podataka postaje neophodna.
Kada ocjenjujete opremu od dobavljača, tražite stvarne proizvodne podatke iz njihovih linija — ne samo popis komponenti. Obratite pozornost na to koliko se procesnih varijabli automatski kontrolira, kako sustav obrađuje promjenu kvalitete materijala i kakva je vrsta izvješćivanja dostupna. Ovi će vam detalji reći mnogo više o pravoj razini automatizacije nego što će brošura ikad reći.
Za daljnji uvid u održavanje dosljedne kvalitete na automatiziranim linijama, možete pročitati naš članak o kvaliteta i stabilnost u proizvodnji geomreža .